
 中文简体

Kuinka sovittaa automaattinen purkukone metallipakkausmateriaaleihisi
Sep 11, 2026
Tyypillisenä tuotantopäivänä klo 9.00 380 tölkkiä minuutissa pyörivä tölkkilinja pysähtyi, koska kaksiosaisen tölkin rungon teräs poikkesi yhtäkkiä 0,02 mm paksuudelta. Säilykeautomaatti ei ollut se pala, joka katkesi. Materiaali oli koneen puristustoleranssin ulkopuolella. Tuloksena oli 40 minuutin seisokki ja 1 900 hylättyä kuorta ennen kuin käyttäjä nollasi parametrit.
Johtopäätös on yksinkertainen: automaattinen tölkkikone toimii vain yhtä hyvin kuin materiaalin ja prosessin kohdistus sen ympärillä. Jos arvioit konetta, ensimmäinen tehtäväsi ei ole vertailla nopeuslukuja. Ensimmäinen tehtäväsi on määrittää, kuinka metallimateriaali, pinnoite ja toleranssit ovat vuorovaikutuksessa koneen kanssa.
Mistä automaattisen tölkkikoneen suorituskyky todella riippuu
Automaattinen tölkkikone metallipakkausympäristössä hoitaa kolme päätoimintoa: muotoilun, liittämisen ja sulkemisen. Kolmiosaisille tölkeille kone syöttää valssatun levyn tai kelan tölkin rungon terästä, muodostaa rungon, hitsaa sivusauman ja laippaa molemmat päät. Kaksiosaisille tölkeille kone vetää kupin päällystetystä kelasta ja puristaa sen sitten muotoon. Koneen syöttöjärjestelmä, työkalut ja anturit on suunniteltu mittojen mukaan.
Tämä tarkoittaa, että todellinen tuotanto riippuu siitä, kuinka tarkasti materiaalisi vastaa koneen suunnitteluikkunaa. Jos teräskela on liian kova, muodostustelat voivat luistaa. Jos pinnoite on liian paksu, hitsin lämpötilaa on säädettävä. Jos pinnalla on tietty painatuskohdistus, koneen näköjärjestelmän on pystyttävä näkemään se tasaisesti.
Kolmiosaisella linjalla materiaali on yleensä päällystetty levy tai kela, joka leikataan pituuteen. Automaattinen purkituskone muodostaa sitten runkosylinterin ja hitsaa sauman. Hitsaus on herkin osa. Pieni vaihtelu tinapinnoitteen paksuudessa voi muuttaa hitsausvirran tarvetta 3-5 prosenttia, mikä pakottaa käyttäjän säätämään konetta. Jos säätö toistetaan monta kertaa vuorossa, koneen tehollinen kokonaisteho laskee nopeammin kuin tyyppikilven luokitus antaa ymmärtää.
Käytännössä useimmat pakkausvalmistajat näkevät nämä ongelmat paljon myöhemmin kuin odottavat. Linja, joka käytti yksiväristä tölkin runkoterästä, saattaa näyttää hyvältä, kunnes vaihdat moniväriseen painettuun kelaan. Automaattisen tölkkikoneen asentoanturit havaitsevat tummemman tai vaaleamman alustan eri referenssipisteeksi ja jokainen myöhempi toiminta vaihtuu. Tällöin tölkin rungon teräksen valinnasta tulee koneen valintakysymys, ei vain ostokysymys.
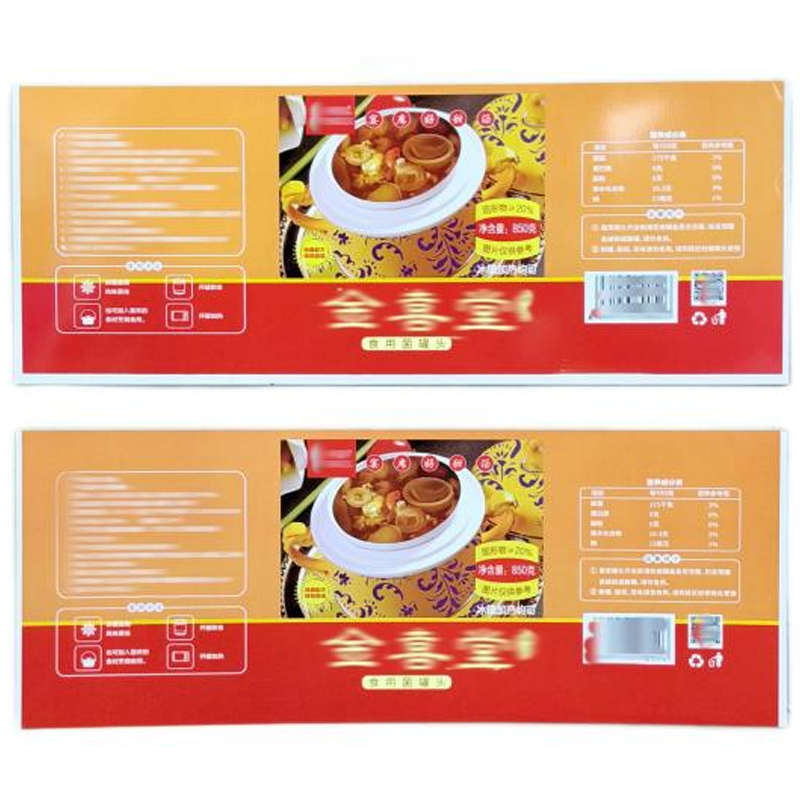 Monivärinen painettu kolmiosainen tölkin runkoterästä pakkaamiseen Tämä tina- tai laminoitu teräs tarjoaa moniväripainatuksen tinapinnoitteella 1,1–11,2 g/m² ja paksuustoleranssilla ±0,01 mm. Sen tasainen pinta auttaa estämään anturin kohdistusvirheitä automaattisissa purkulinjoissa. Näytä tuote →
Laajennamme toleranssiulottuvuutta alla.
Materiaalitoleranssi: automaattisen tölkkikoneen tehokkuuden hiljainen kuljettaja
Kun vertailet automaattisia säilykekoneita, kirjallisuudessa korostetaan usein sykliaikaa ja vaihto-ominaisuuksia. Kalliimmat viat johtuvat kuitenkin yleensä materiaalin sietokyvystä. Esimerkiksi, jos toimittaja toimittaa peltikäämin 0,29 mm:n kohdalla määritellyn 0,28 mm:n sijaan, rungonmuodostusasema voi silti käsitellä sen. Mutta kun paksuus vaihtelee samaa kelaa pitkin, hitsausvirrasta tulee epävakaa. Kone alkaa tuottaa heikkoja saumoja, eikä laadunvalvontatiimi pysty erottamaan, onko ongelma koneessa, kelassa vai käyttäjässä.
Alla oleva taulukko näyttää tyypilliset toleranssiodotukset nykyaikaisessa säilykeautomaatissa käytettäville materiaaleille.
| Materiaaliparametri | Tyypillinen työikkuna | Vaikutus ylittäessä |
|---|---|---|
| Paksuus | 0,18-0,30 mm | Syötä tukoksia ja epäjohdonmukaisia hitsejä |
| Pinnoitteen paino | 2,8-5,6 g/m2 | Huono korroosionkestävyys tai hilseily |
| Kovuus | 52-62 HRC | Takaisinjousi ja epämuodostuneita tölkkirunkoja |
Pinnoitteen paino on toinen muuttuja, joka vaikuttaa tiivistykseen ja sivusaumahitsaukseen. Lyhyen säilyvyyden omaaville elintarvikkeille 2,8 g/m2 pinnoite voi olla hyväksyttävä. Aggressiivisessa elintarviketuotteessa, kuten tomaateissa, raudan liukenemisnopeus on huolenaihe. Automaattinen tölkkikone, joka on asetettu yhdelle pinnoitepainolle, ei sopeudu automaattisesti toiseen ilman vaihtoa. Tämä on yleinen piilevien seisokkien lähde.
Kannen kohdalla pätee sama periaate. Pienellä purseella leikattu EOE-massa ei välttämättä vaikuta hitaaseen manuaaliseen siimaan, mutta automaattinen tölkkikone, jonka nopeus on 600 tölkkiä minuutissa, havaitsee tämän purseen syöttövirheenä. Seurauksena on väärä tukos tai vaurioitunut kansi. Siksi luotettavan EOE-materiaalin valitseminen on yhtä tärkeää kuin konemerkin valinta.
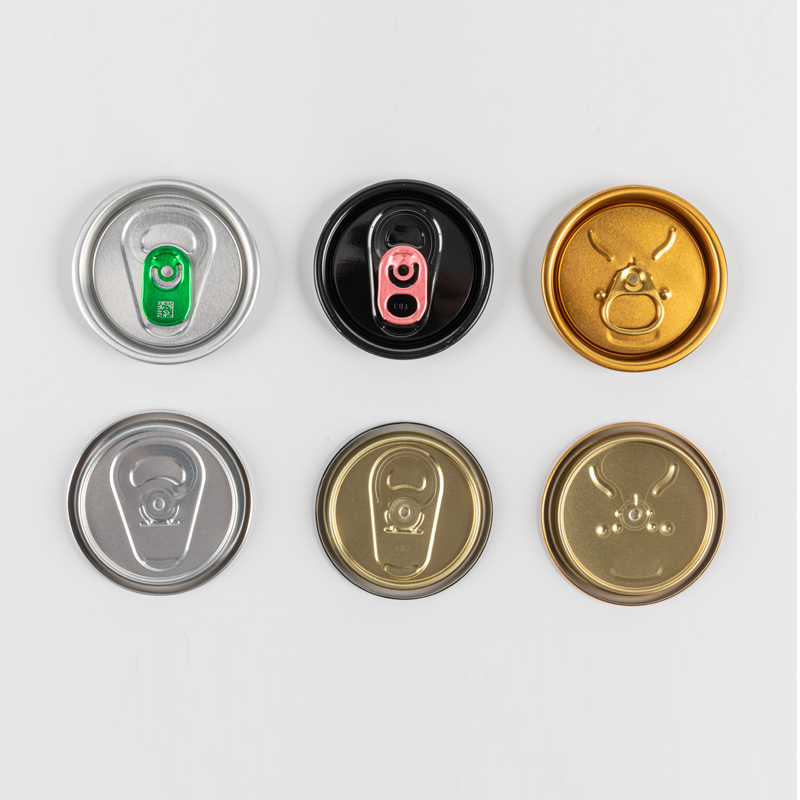 EOE-juomavarasto mukautettavissa olevalla pinnoitteella ja päätytyypeillä Tämä mehulle ja oluelle sopiva EOE-varasto tukee useita päätytyyppejä ja mukautusvaihtoehtoja. Puhdas leikkaus vähentää vääriä tukoksia ja vaurioituneita kansia nopeissa purkutöissä. Näytä tuote →
Kun määrität toleransseja, vähennät näiden pienten mutta kalliiden keskeytysten riskiä.
Automaattisen säilykekoneen valinta tuotevalikoimaasi varten
Tuotevalikoimasi määrittää, millä koneen ominaisuuksilla todella on merkitystä. Vain kaksiosaisia juomatölkkejä valmistavalla tehtaalla on erilaiset vaatimukset kuin laitoksella, joka valmistaa useita pieniä kolmiosaisia ruokatölkkejä.
- Kaksiosaiset linjat: nopea nopeus, alhainen materiaalinkulutus, mutta rajoitettu kehon muodon joustavuus.
- Kolmiosaiset linjat: voi kulkea eri halkaisijaltaan ja korkeudella, mutta sivusaumahitsaus vaatii tarkan materiaalin ja pinnoitteen.
- Moniväriset painetut rungot: edellyttävät, että automaattisen purkukoneen rekisteröintijärjestelmä on yhteensopiva painetun toiston pituuden kanssa.
Koska paino- ja pinnoitekerrokset levitetään ennen tölkin muodostamista, koneen suorituskyky riippuu pinnoitteen laadusta. Tasainen pinnoite, joka on valmistettu a kelan pinnoituslinja vähentää kitkan vaihtelua ja parantaa hitsin tasaisuutta.
Materiaalin lisäksi itse laitteiston on vastattava suunniteltua linjanopeutta ja tulevaa laajennusta. Kevyt kone voi käsitellä 150 tölkkiä minuutissa, kun taas raskas linja voi ylittää 800. Päätöksen tulee perustua todelliseen vuosivolyymiin, ei koneen teoreettiseen enimmäisnopeuteen.
Nopeus ei ole neutraali parametri. Kun nostat linjan nopeuden yli 500 tölkin minuutissa, arkinsyöttö muuttuu dynaamisemmaksi. Hihnan kireyden, tyhjiökuppien ja muotoilupuristimien on toimittava nopeammalla rytmillä. Jos tölkkirungon teräksellä on tasainen kovuus ja vakaa pinnoite, tämä suuri nopeus on mahdollista. Jos materiaalissa on pieniä eroja, kone joko tuottaa enemmän rejektejä tai joudut hidastamaan sitä laadun säilyttämiseksi. Siksi todellista saamaasi nopeutta rajoittaa syöttömateriaalisi laatu.
 Laitetuki tölkkilinjan vakautta varten Tämä laiteyritys tarjoaa kone- ja alaosaamista. Yhtenäisten syöttömateriaalien ansiosta niiden järjestelmät ylläpitävät suorituskykyä suuremmilla nopeuksilla vähentäen hylkyjen määrää ja varmistaen ennakoitavan toiminnan. Näytä tuote →
Kun yhdistät oikean pinnoitteen, oikean tölkin rungon ja oikeat varusteet, saat järjestelmän, joka toimii ennustettavasti.
Vaihto ja ylläpito: missä piilokustannukset näkyvät
Siirtyminen on toiseksi suurin menetetyn tuotannon lähde vikojen jälkeen. Säilykeautomaatissa vaihtoon kuuluu muotoilutyökalujen vaihto, sauman hitsausparametrien nollaus ja uuden kelan lataaminen. Jos linjallasi on useita tuotekokoja, sinun on arvioitava, kuinka monta minuuttia kukin muutos kestää.
- Irrota ja puhdista entiset muotit; kokonaisaika voi ylittää 20 minuuttia vanhemmissa koneissa.
- Viritä hitsauskone uudelleen uudelle teräksen paksuudelle; kokenut kuljettaja tarvitsee 10-15 minuuttia.
- Syötä ja rekisteröi uusi kela; tämä voi kestää vielä 5 minuuttia.
Näistä ajoista tulee budjettikohteita. Kone, jossa on pikavaihtotyökalut, voi maksaa 15 prosenttia enemmän etukäteen, mutta säästää enemmän työssä vuodessa. Sama logiikka koskee laaduntarkastuksia. Tiukka laadunvalvontaprosessi saapuvan materiaalin tarkastuksessa estää monet näistä vaihtoyllätyksistä.
Huolto ei ole pelkkää voitelua tai hihnan vaihtoa. Automaattinen tölkkikone, joka toimii väärin kohdistetun muottilaitteen kanssa, kuluttaa asteittain muotteja. Tämä kuluminen näkyy tölkkien mittojen poikkeamana, ja laatutiimi huomaa kasvavan määrän tölkkejä, jotka eivät läpäise mikrometritarkistusta. Jos sinulla on vankka materiaalin tarkastusprosessi, voit aina erottaa muotin kulumisen ja tulevan materiaalin vaihtelun. Ilman sitä huoltotiimi voi vaihtaa täysin hyvät työkalut.
Selkeä tapa arvioida automaattisia säilykekoneinvestointeja
Automaattisen tölkkikoneen arviointi tulee aloittaa materiaalispesifikaatiosta, ei koneen esitteestä. Kirjoita jokaisen tuotteen todellinen paksuusalue, pinnoitteen paino ja pintakäsittely muistiin. Pyydä sitten laitetoimittajaa todistamaan, että koneen syöttö-, muotoilu- ja tunnistusjärjestelmät pystyvät käsittelemään nykyisen saapuvan kelan toleranssin.
Kun kutsut laitetoimittajan, pyydä häntä tuomaan näyte materiaalistasi tai pyydä häntä suorittamaan koe omalla koneella. Kokeilun tulee sisältää kolme tapausta: keskimääräinen materiaalisi, tiukin toleranssisi ja huonoin tapaus, jonka saat nykyiseltä toimittajaltasi. Jos kone pystyy tuottamaan hyväksyttäviä tölkkejä kaikissa kolmessa tapauksessa, sillä on todellinen käyttökate. Jos se pystyy käsittelemään vain keskimääräistä materiaalia, ostat koneen, joka epäonnistuu normaaleissa tuotannon vaihteluissa.
Automaattinen tölkkikone on vain niin vakaa kuin linjan heikoin tulo. Jos toimittajasi pystyy osoittamaan vakaan suorituskyvyn nykyisillä materiaaleillasi, olet löytänyt luotettavan kumppanin. Jos he voivat osoittaa suorituskykyä vain omalla vertailumateriaalillaan, otat itsellesi teknisen riskin, joka näkyy myöhemmin tuotantoraportissasi.
Aloita siitä, mitä olet itse käsittelemässä, ja konepäätöksestä tulee paljon helpompaa.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyun talous- ja teknologinen kehitysalue, Zhejiang, Kiina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

